前回は、A6061-T6、T651、T6511の違いについて説明しました。
その中でもT651は、引張りによって残留応力を低減した材料です。
そのため厚板からの切削加工に向いていますが、応力や加工後の変形が完全にゼロになるわけではありません。
弊社では、実際の加工品で平面度が安定しなかったことをきっかけに、
A6061-T651を削ると、どの工程でどの方向へ変形するのかを調査しました。
調査した材料と加工内容
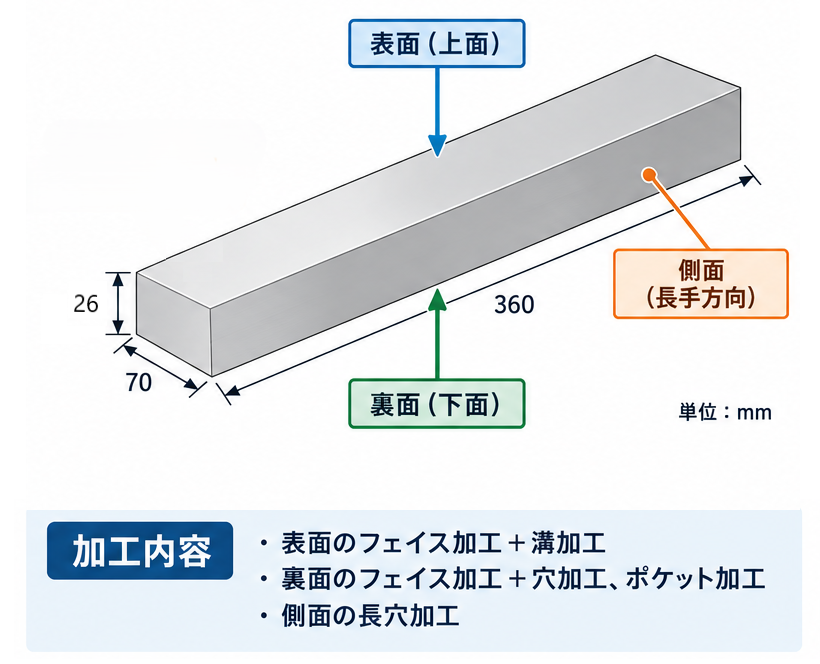
【素材】
A6061-T651 厚さ26×幅70×長さ360mm
【加工内容】
加工方向を「表面」「裏面」「側面」とします。
主な加工内容は、
・表面のフェイス加工+溝加工
・裏面のフェイス加工+穴加工、ポケット加工
・側面の長穴加工 です。
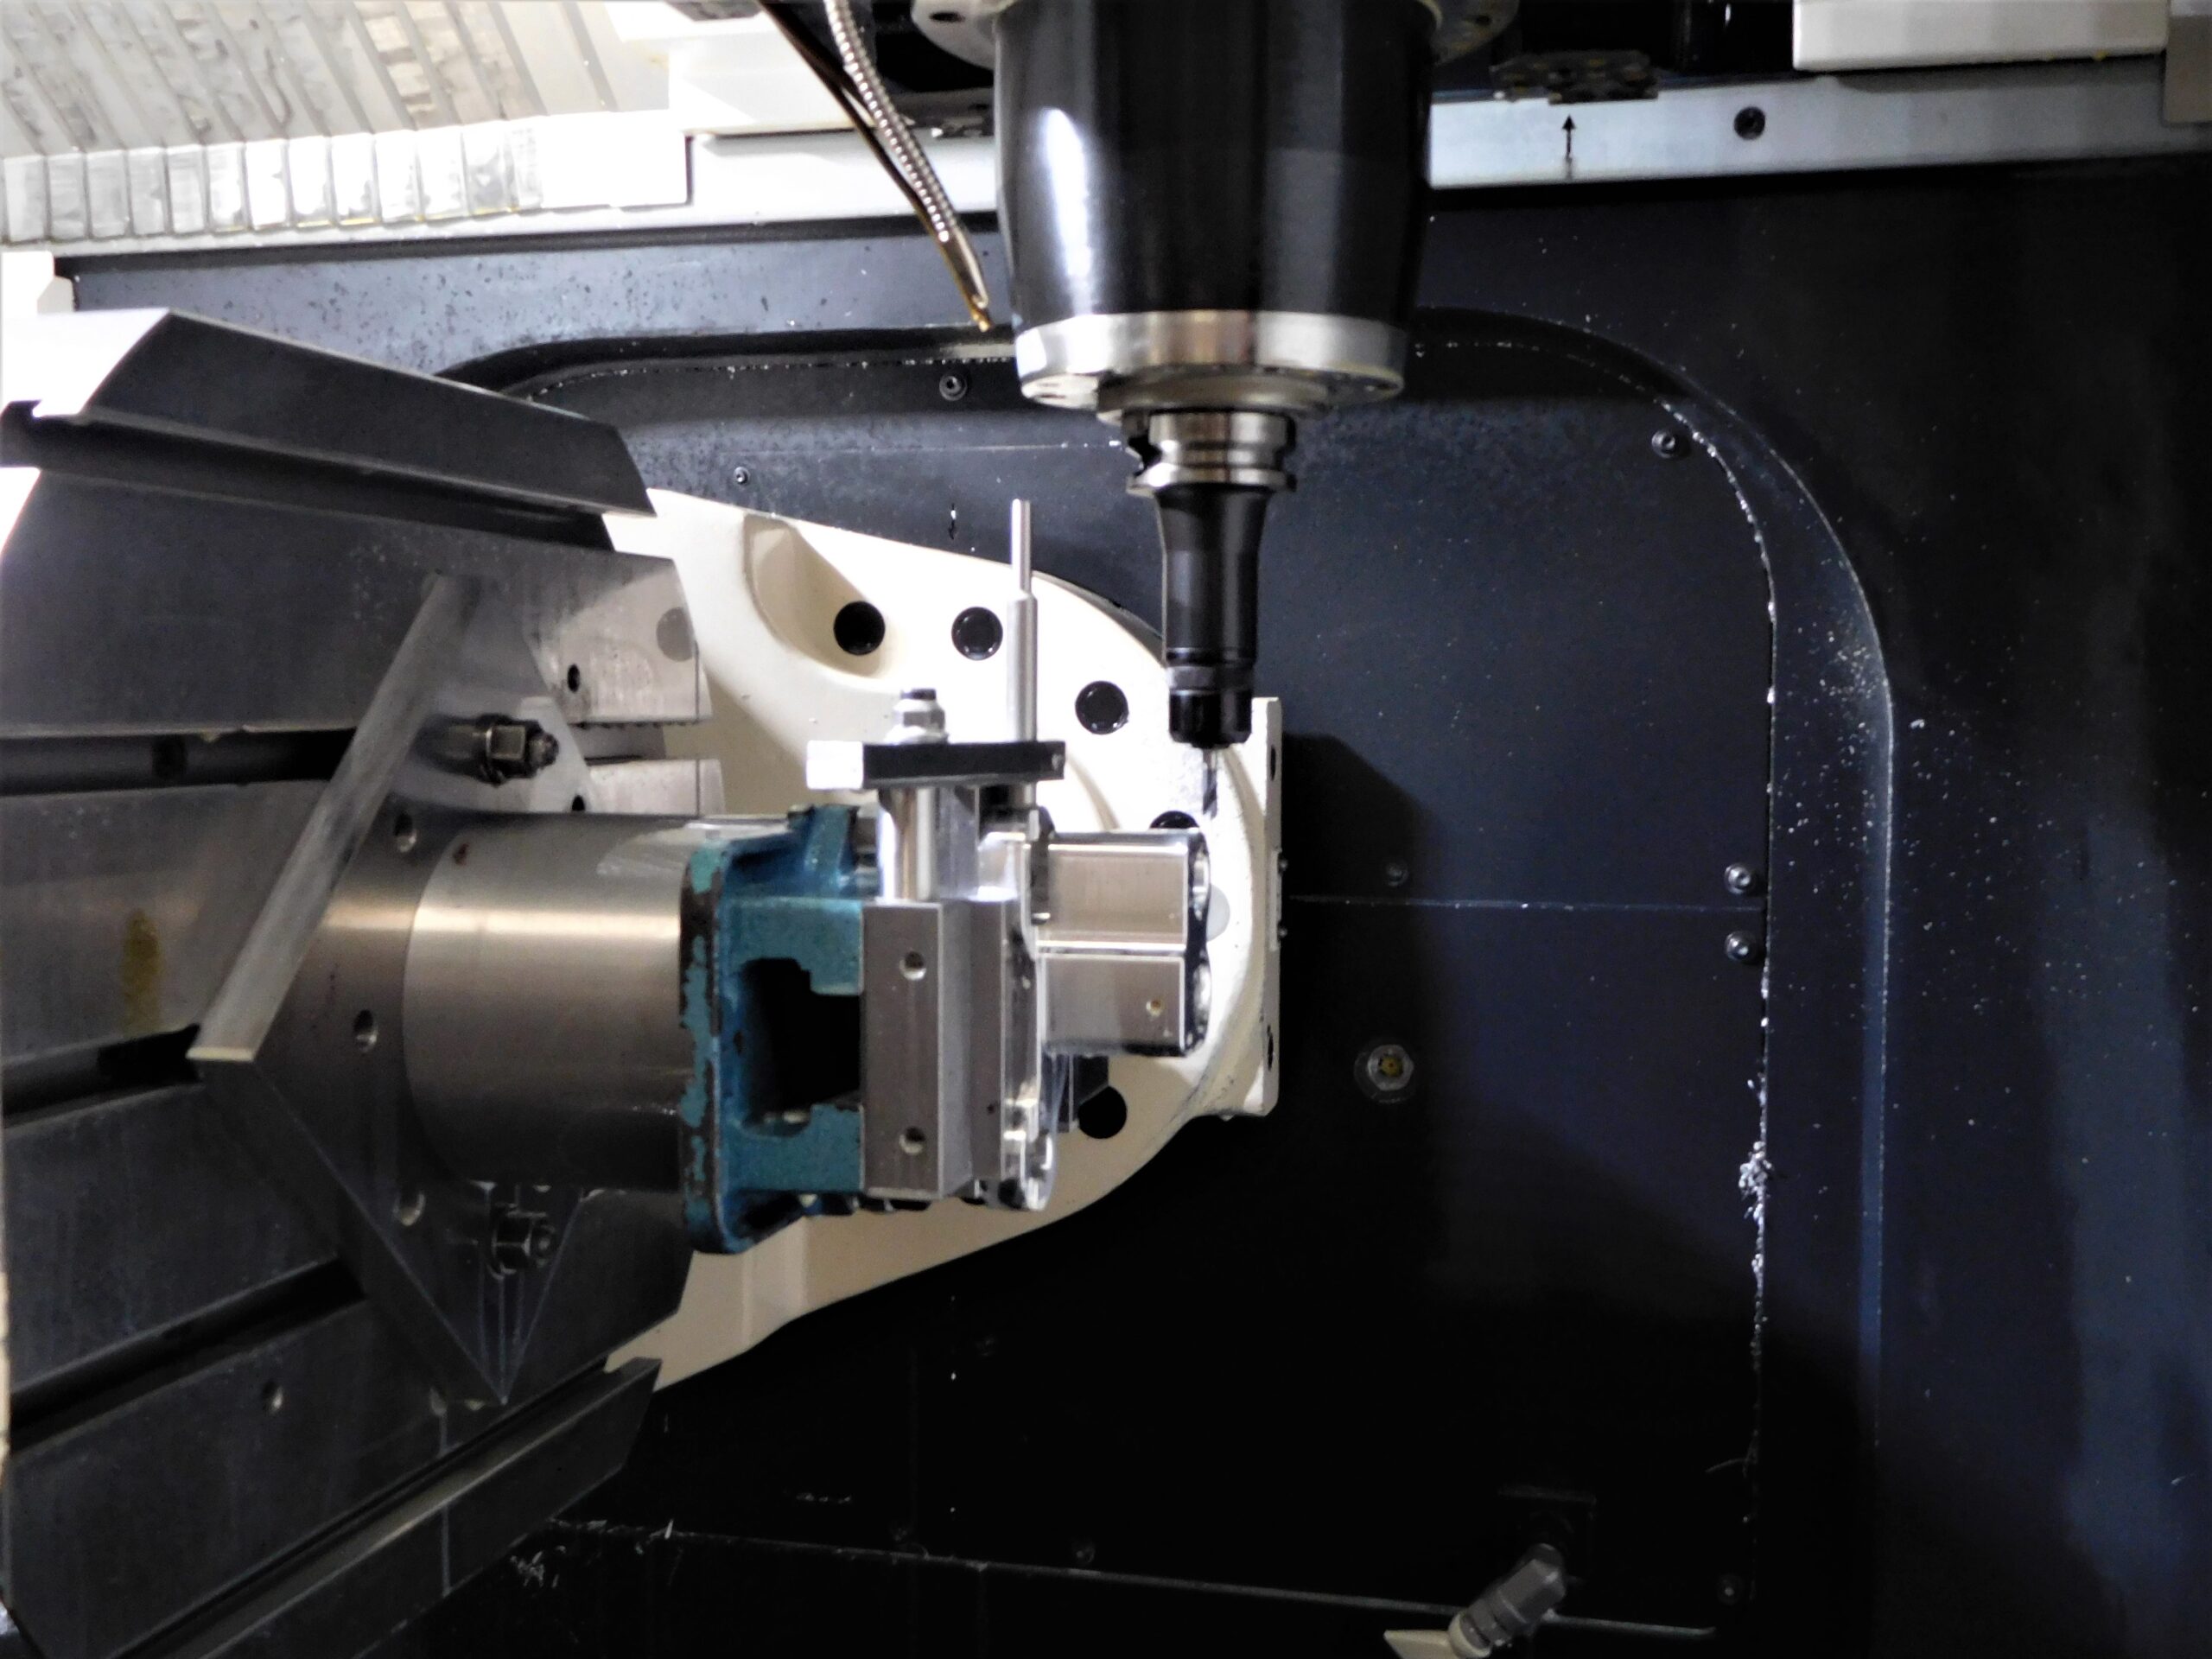
今回は、コストの関係で、荒加工後に仕上加工を行い、変形量を抑える工程を加えることが出来ません。
材料スタートの1工程目以外は、敷板にワークを当てて最小の工程数で平面度を出すことにトライしています。
加工の順番、表裏の取り代、フェイスミルの切削条件、チップの状態を変えながら、工程ごとに平面度と凸・凹の方向を測定しました。
フェイス加工した面が凸方向へ変形した
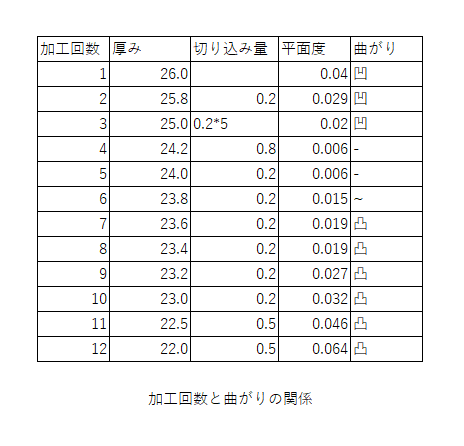
調査で最も特徴的だったのは、フェイス加工した面が凸になる方向へ変形していったことです。(表参照)
同じ材料の片面を続けて加工した調査では、厚み26mmの時点で平面度0.040mmの凹でした。
切削を続けると平面度はいったん0.006mmまで小さくなり、その後、変形方向が凸に変わりました。
さらに厚み22mmまで加工すると、平面度は0.064mmの凸となりました。
今回の材料と加工条件では、削る量を増やしても単純に平面度がよくなるわけではなく、加工面が凸になる方向へ変化し続けました。
この結果から、T651で応力除去されていても、材料内部の応力はゼロではないことが分かります。
表裏を同じ量だけ削ればよいとは限らない
最初は、表面と裏面から均等に削れば、変形も均等になると考えました。
しかし、両面の取り代をほぼ均等にした調査では、最後に凸で終わる材料があり、平面度0変形0には安定しませんでした。
側面の穴加工でも、0.01mm以下ではありますが、凸方向への微小な変化が確認されました。
そこで、加工面が凸方向へ変化する傾向を利用し、途中工程ではあえて少し凹の状態を作り、後工程で平面度が改善するように加工順序と取り代を調整しました。
取り代を変えて6個加工した結果
最終確認では、次の条件で6個を加工しました。
・表面の切り込み量:0.3mm+仕上げ0.2mm、合計0.5mm
・裏面の切り込み量:1.13mm×3回+仕上げ0.2mm、合計約3.6mm
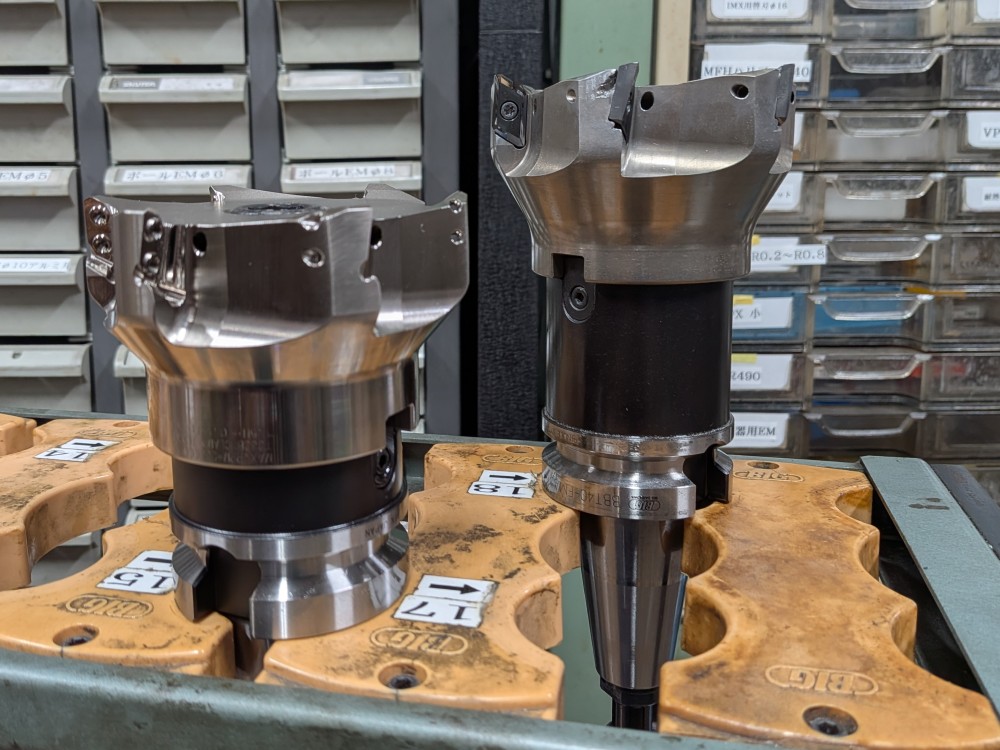
・荒加工用フェイスミル:三菱マテリアルBXD、直径100mm、R0.4(写真右)
・仕上げ用フェイスミル:三菱マテリアルAXD、直径100mm、R0.4(写真左)
・主軸回転数:S4000
・送り速度:荒加工F2000、仕上げ加工F2500
・表面→裏面→側面の順で加工
・フェイスの荒加工と仕上げ加工は連続して実施
【結果】
6個の素材平面度は0.054~0.126mmでした。
表面加工後は0.017~0.022mmの凸、裏面加工後は0.010~0.026mmの凹となりました。
側面加工後の平面度は0.008~0.018mmの凹に収まり、6個とも同じ変形方向になりました。
今回の材料では、表裏から均等に削るのではなく、変形方向を予測して取り代に差をつけた方が、最終的な平面度が安定しました。
チップ摩耗と変形量について
加工した感覚では、フェイス加工用チップの摩耗が進むと、切削抵抗が増え、変形量も大きくなる傾向を感じています。
一方、今回の測定結果だけを見ると、新しいチップに変更した前後で、変形量の増減に明確な差があるとは判断できませんでした。
新品チップに交換しても、加工面が凸方向へ変化する傾向自体は続いています。
そのため現時点では、
・チップ摩耗は変形量を増やす可能性がある
・ただし、今回のデータだけでは影響量を断定できない
・加工面が凸になる主な傾向は、チップ交換後も変わらない
と考えています。
チップ摩耗だけの影響を確認するには、同一ロットの材料と同一条件で、新品と摩耗品を比較する追加調査が必要です。
今回の調査で分かったこと
・A6061-T651でも、切削加工による変形は発生する
・今回の条件では、フェイス加工した面が凸になる方向へ変形した
・表裏を均等に削るだけでは、最終平面度が安定しない場合がある
・加工順序と表裏の取り代を調整すると、変形を予測して抑えられる可能性がある
・素材が最初から持つ反り方向も、最終的な変形量に影響する
・側面の穴加工でも、0.01mm以下の微小な変化が確認された
・チップ摩耗の影響は感じられたが、今回のデータだけでは明確な差を確認できなかった
なお、今回得られた結果は、使用した材料、材料ロット、製品形状、工具、切削条件での結果です。
別の材料ロットや形状でも同じ結果になるかは、追加確認が必要です。
弊社では、材料名だけで加工方法を決めるのではなく、実際の変形方向を測定し、加工順序や取り代を調整しています。
A6061厚板からの削り出し、深いポケット、薄肉形状など、加工後の反りや平面度でお困りの場合は、図面段階からお気軽にご相談ください。